2026-09-15
یک بیل مکانیکی هیدرولیک در ساعت 3000 از سرویس خارج شد زیرا میله سیلندر آن سوراخ شده بود و مهر و موم شده بود. هدف طراحی اولیه 8000 ساعت بود. اندازه گیری نشان داد که زبری سطح در ناحیه سایش دو برابر شده و لایه کروم در دو مکان به فولاد پایه ساییده شده است. خرابی یک نقص تولیدی نبود. مشکل از مشخصات میله بود.
میله پیستون تک جزء است که بیشتر عمر سیلندر هیدرولیک را تعیین می کند. نیرو را منتقل می کند، پیستون را هدایت می کند و سطح آب بندی غده میله را فراهم می کند. هنگامی که سطح میله تخریب شد، نشت آب بندی و آلودگی به سرعت دنبال می شود. مهندسانی که مواد میله، پوشش و پرداخت را با محیط عملیاتی واقعی مطابقت می دهند، از این خرابی های اولیه جلوگیری می کنند. این مقاله آن سه تصمیم و تلورانس های عملی پشت آنها را پوشش می دهد.
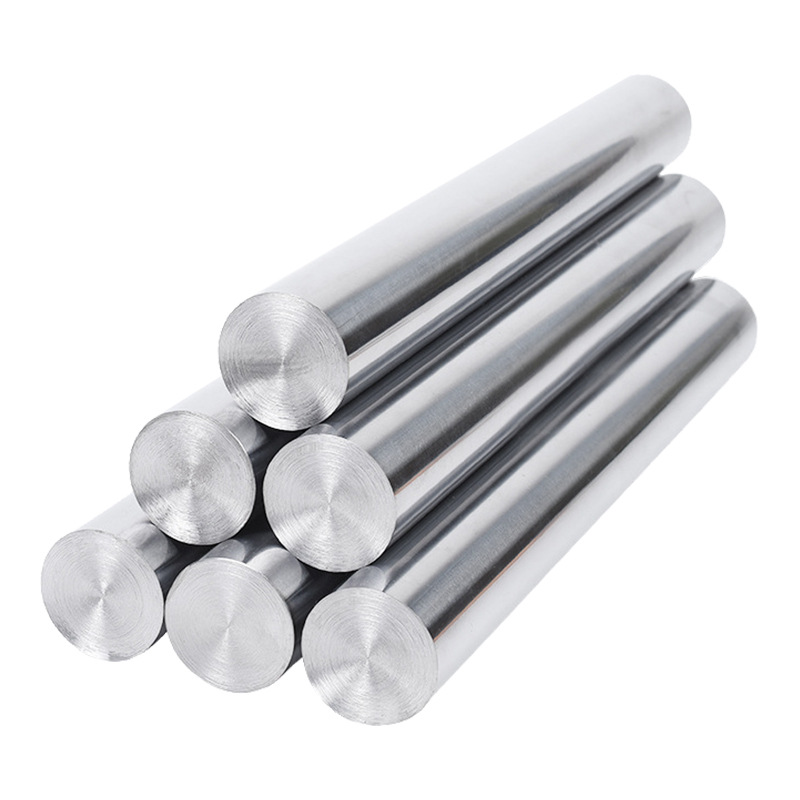
A میله پیستون هیدرولیک پیستون داخل لوله سیلندر را به بار خارجی متصل می کند. فشار سیال را به نیروی مکانیکی خطی تبدیل می کند. در خدمت باید:
میله تنها جزء سیلندر است که هم در معرض مدار هیدرولیک و هم اتمسفر بیرونی است. این نوردهی دوگانه به همین دلیل است که انتخاب مواد و عملیات سطحی وزن زیادی دارد.
اکثر میله های پیستون هیدرولیک از فولاد کربن متوسط مانند C45 یا معادل آن ماشین کاری می شوند. لایه خالی قبل از آسیاب به وسیله القایی سخت می شود تا یک قاب سطحی مقاوم در برابر سایش ایجاد شود و در عین حال هسته آن به اندازه کافی سخت باشد تا بارهای ضربه را جذب کند. نمرات فولاد ضد زنگ زمانی استفاده می شود که مقاومت در برابر خوردگی بیشتر از هزینه باشد، اما سختی کمتر آنها معمولاً به این معنی است که یک پوشش برای سایش قابل قبول باید اضافه شود.
توالی ساخت سقف کیفیت را تعیین می کند. میله ها برگردانده می شوند، تحت عملیات حرارتی قرار می گیرند، آسیاب می شوند و سپس صیقل داده می شوند. سنگ زنی اعوجاج عملیات حرارتی را از بین می برد و به گردی و صافی دست می یابد که مهر و موم به آن متکی است. پولیش، زبری سطح را تا محدوده ای کاهش می دهد که آب بندی می تواند در طول عمر طولانی مدیریت کند.
صراط مستقیم به اندازه پایان اهمیت دارد. میلهای که در عرض 0.05 میلیمتر بر متر مستقیم است، اما سطح زمین ناهمواری دارد، همچنان به سرعت آببند میشود. میلهای با روکش آینهای اما ۰٫۲ میلیمتر کمان باعث بارگیری و نشتی ناهموار غدد میشود. هر دو پارامتر باید حفظ شوند، به همین دلیل است پردازش میله پیستون دقیق قبل از نوشته شدن مشخصات سزاوار توجه دقیق است.
میله های جامد پیش فرض اکثر سیلندرها هستند زیرا بالاترین سفتی خمشی را در هر واحد هزینه ارائه می دهند. میلههای توخالی در دو موقعیت ظاهر میشوند: زمانی که کاهش وزن اهمیت دارد، مانند بومهای تجهیزات متحرک، یا زمانی که خود میله باید دارای یک گذرگاه داخلی روغن باشد. یک میله توخالی وزن قابل توجهی را کاهش می دهد و در عین حال بیشتر سفتی خمشی همان قطر خارجی را حفظ می کند.
اگر طراحی نیاز به یک میله جامد با روکش و هندسه کاملاً کنترل شده دارد، مشخص کردن یک میله جامد پرداخت دقیق یک خط پایه کیفیت واضح را تعیین می کند. کاربردهایی که نیاز به مسیر روغن داخلی یا جرم کاهش یافته دارند، بهتر توسط یک میله پیستون توخالی ارائه می شوند.
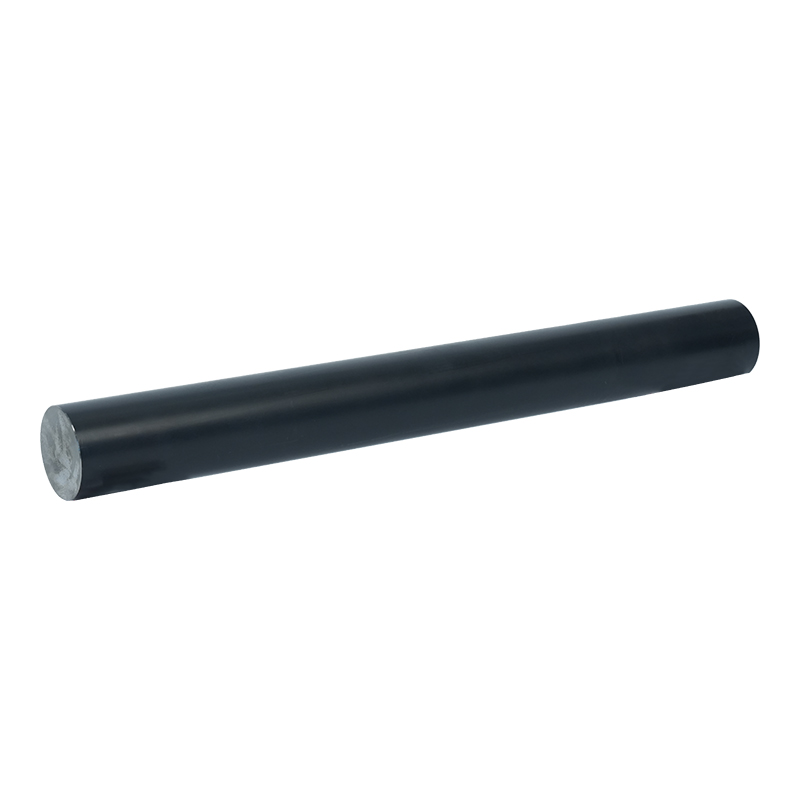
 میله پیستون جامد فولادی آلیاژی دقیق این میله جامد دقت ابعادی محکم و سطح زمین صاف را ارائه می دهد و از عملکرد آب بندی قابل اعتماد در سیستم های هیدرولیکی و مکانیکی با نیاز به ماشینکاری سفارشی در هر نقشه پشتیبانی می کند. مشاهده محصول →
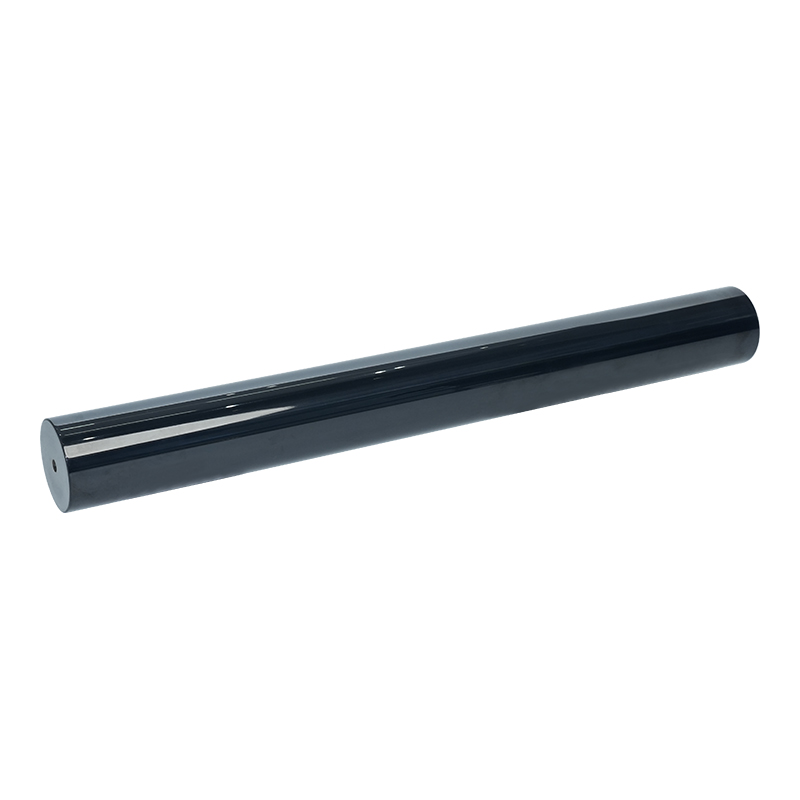
 میله پیستون توخالی با روکش کروم سخت طراحی توخالی کاهنده وزن با کانالهای داخلی، با روکش کروم سخت برای مقاومت در برابر سایش، مناسب برای سیستمهای هیدرولیک فشرده که در آن جرم و مسیریابی کمتری مورد نیاز است. مشاهده محصول →
مهر و موم میله ها مستقیماً روی سطح میله پیستون سوار می شوند. لبه مهر و موم به سطحی به اندازه کافی صاف برای جلوگیری از سایش ساینده نیاز دارد، اما دارای ریز زبری کافی برای حمل یک فیلم روان کننده است. در عمل، میلههای پیستون هیدرولیک به زبری تقریباً 0.2 تا 0.4 میکرومتر زمین و صیقل داده میشوند. هر چیزی خشن تر لبه مهر را می پوشد. هر چیزی به طور قابل توجهی صاف تر می تواند مهر و موم روغن را از بین ببرد و اصطکاک را افزایش دهد.
گرد و صاف بودن فاصله بین میله و غده را کنترل می کند. بیضی بیش از حد باعث ایجاد شکاف وسیع در یک طرف و تداخل در طرف دیگر می شود. با گذشت زمان، بلبرینگ غده و آب بند بارگذاری ناهمواری را مشاهده می کنند که باعث سایش موضعی و در نهایت یک مسیر نشتی قابل مشاهده می شود. به همین دلیل است که سازندگان میله گردی و صافی را در عرض چند صدم میلی متر نگه می دارند تا اینکه به بافت سطحی تکیه کنند.
| پارامتر | مشخصات معمولی | تاثیر بر عملکرد |
|---|---|---|
| زبری سطح Ra | 0.2 تا 0.4 میکرومتر | سایش و اصطکاک مهر و موم |
| صراط مستقیم | حداکثر 0.05 میلیمتر بر متر | توزیع بار غده |
| گرد بودن | حداکثر 0.02 میلیمتر | شکاف آب بندی یکنواخت |
| تحمل قطر | f7 تا h8 | مناسب با غده و مهر و موم |
فولاد زمین لخت، حتی سخت شده القایی، برای اکثر کاربردهای هیدرولیکی کافی نیست. میله در معرض رطوبت، اسپری نمک، مواد شیمیایی تمیزکننده و گرد و غبار ساینده قرار دارد. یک سیستم پوشش باید سختی برای مقاومت در برابر سایش، محافظت در برابر خوردگی برای فولاد پایه و سازگاری با مواد مهر و موم را فراهم کند.
هارد کروم پایه صنعت است. سخت است، حدود 800 تا 1000 HV، ضریب اصطکاک پایینی در برابر ترکیبات آب بند معمولی دارد و می تواند در ضخامت های کنترل شده از 20 تا 50 میکرومتر اعمال شود. برای محیطهای داخلی تمیز، کروم سخت کمهزینهترین گزینه با عملکرد خوب است.
در تجهیزات دریایی و فضای باز، یک لایه دوبلکس از کروم سفید شیری و به دنبال آن کروم سخت مقاومت در برابر خوردگی بهتری نسبت به کروم سخت تک لایه ایجاد می کند. سیستم های نیکل به علاوه کروم سخت در شرایط مملو از نمک به طور مشابه رفتار می کنند. این پوشش ها هزینه بیشتری دارند، اما فواصل سرویس را در جایی که قرار گرفتن در معرض تهاجمی است افزایش می دهند.
پوشش های سرامیکی سختی و مقاومت در برابر خوردگی بسیار بالاتری را برای کاربردهای با سایش و خوردگی بالا ارائه می دهند. روکش لیزری یک پوشش متالورژیکی به هم چسبیده اعمال می کند و همچنین راه استاندارد برای تعمیر میله های آسیب دیده است. نیتریدینگ QPQ (کوئنچ-جلی-کوئنچ) جایگزینی کمهزینه با خواص سایش خوب ارائه میکند، اگرچه بدنه سخت شده نازکتر است.
برای اکثر سیلندرهای همه منظوره، یک میله با روکش کروم سخت پیش فرض عملی باقی می ماند زیرا رفتار تولید آن به خوبی مستند شده است و هزینه آن در هر ساعت کار پایین است.
| سیستم پوشش | سختی معمولی (HV) | مقاومت در برابر خوردگی | ضخامت معمولی |
|---|---|---|---|
| کروم سخت | 800 تا 1000 | خوب | 20 تا 50 میکرومتر |
| کروم سخت سفید شیری | 800 تا 1000 | خیلی خوبه | 30 تا 60 میکرومتر |
| نیکل کروم سخت | 800 تا 1000 | خیلی خوبه | 30 تا 60 میکرومتر |
| سرامیک | 1000 تا 1400 | عالی | 100 تا 300 میکرومتر |
| روکش لیزری | 700 تا 900 | عالی | 300 تا 1000 میکرومتر |
| QPQ | 500 تا 700 | خوب | 10 تا 30 میکرومتر |
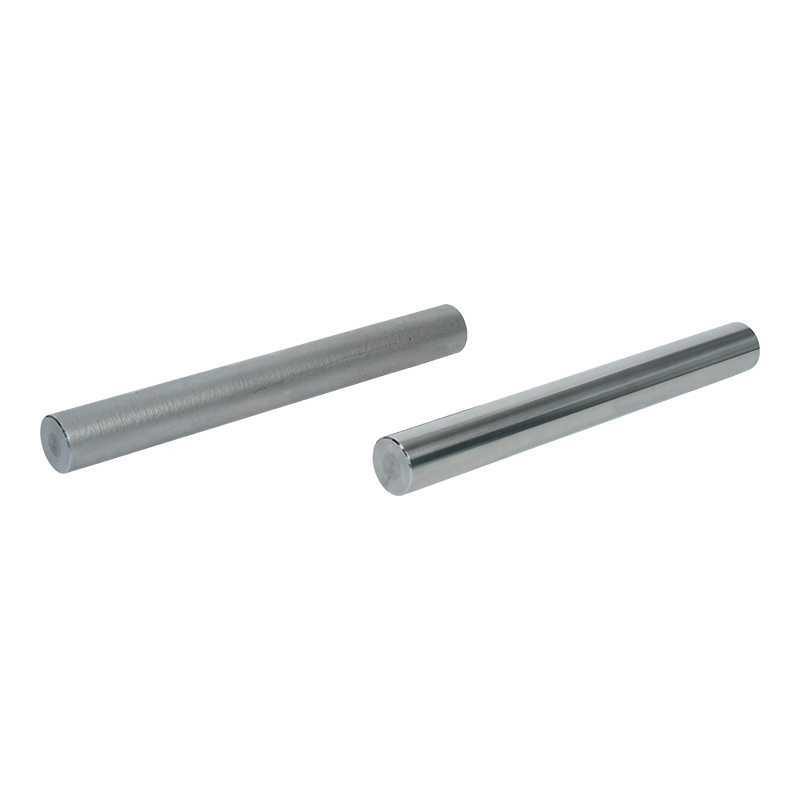
میله پیستون با روکش کروم سخت کروم آبکاری شده سختی و مقاومت در برابر خوردگی بالایی را فراهم می کند و این میله را به یک پیش فرض عملی برای سیلندرهای همه منظوره تبدیل می کند که در آن عملکرد مستند و هزینه کم در هر ساعت کار مهم است. مشاهده محصول → انتخاب پوشش، قطر میله ماشینکاری شده، سازگاری آب بندی و هزینه واحد را تغییر می دهد. کروم سخت با 20 تا 50 میکرومتر در هر طرف اعمال می شود، بنابراین فولاد پایه برای دریافت لایه آبکاری شده در اندازه کمتر ماشینکاری می شود. روکش سرامیکی و لیزری برای بازیابی ابعاد نهایی نیاز به آماده سازی سطح متفاوت و معمولاً آسیاب پس از پوشش دارد. بسته بندی آب بند نیز باید با شیمی پوشش سازگار باشد.
در عمل ابتدا محیط عملیاتی، دوم فرکانس چرخه و سوم هدف هزینه را مشخص کنید. یک میله استاندارد کروم سخت در پرس های هیدرولیک تمیز و داخلی به خوبی عمل می کند. همان میله در یک لایروبی یا بیل معدنی زود از کار می افتد. این عیب مادی نیست. این یک عدم تطابق مشخصات است.
هنگام تهیه میله، فراتر از قیمت واحد نگاه کنید. کنترل فرآیند هزینه گارانتی سیلندر نهایی را افزایش می دهد. در مورد قوام سخت شدن القایی، قابلیت سنگ زنی و پرداخت، یکنواختی ضخامت پوشش و سوابق بازرسی مستند بپرسید. گواهینامه ISO 9001 یک پایه است، نه یک تمایز.
تامینکنندهای که خطوط سنگزنی، پرداخت و آبکاری خود را راهاندازی میکند، به جای هماهنگ کردن چندین پیمانکار فرعی، کنترل مستقیمی بر پارامترهای تعیین کننده عمر میله دارد. ماشین آلات Wuxi Qunke این مدل یکپارچه را دنبال می کند و میله های پیستون دقیق، میله های پوشش داده شده و سیلندرهای هیدرولیک کامل را از یک مرکز واحد که بیش از 25000 متر مربع را پوشش می دهد، تامین می کند.
برای ماشین آلات مهندسی، میله به عنوان یک جزء تحویلی وارد سیلندر می شود و تناسب با سیستم آب بندی باید زودتر برنامه ریزی شود. تطبیق سیلندرهای روغن در ماشین آلات مهندسی برای تیم هایی که مشخصات میله و مهر و موم را با هم نهایی می کنند، یک مطالعه کاربردی است.
تماس با ما
+86-137-0618-5800
شماره 3 جاده دوجوان غربی، شهر هودای، منطقه بینهو، شهر ووکسی، استان جیانگ سو
تماس بگیرید
موبایل