چرا آبکاری سنتی کروم سخت در حال بازنگری است؟
روکش کروم سخت پوشش پیش فرض برای یک بوده است میله پیستون روکش شده برای چندین دهه، عمدتاً به این دلیل که تعادل قوی از مقاومت در برابر سایش، محافظت در برابر خوردگی و هزینه نسبتاً پایین را ارائه می دهد. اما فرآیند آبکاری به خودی خود متکی بر کروم شش ظرفیتی است که در بسیاری از مناطق مشمول مقررات سختگیرانه محیطی و ایمنی محیط کار است. این فشار نظارتی، کروم سخت را به عنوان یک گزینه حذف نکرده است، اما تولیدکنندگان را وادار کرده است تا فناوریهای پوشش جایگزینی را که میتوانند عملکرد آن را بدون بار انطباق با محیط زیست مطابقت دهند، ارزیابی کنند.
تغییر صرفاً نظارتی نیز نیست. برخی از پوششهای جایگزین که بهعنوان جایگزین ظاهر شدهاند، در واقع در سناریوهای سایش و خوردگی خاص از کروم سخت سنتی بهتر عمل میکنند، به این معنی که گفتگو فراتر از انطباق ساده و مقایسه عملکرد واقعی برای کاربردهای خاص است.
میکرو کرک کردن در هارد کروم همیشه یک نقص نیست
یکی از جزئیاتی که افراد تازه وارد با مشخصات میله پیستون هیدرولیک روکش دار را شگفت زده می کند این است که آبکاری کروم سخت به طور طبیعی شبکه ای از ریز ترک ها را به عنوان بخشی از فرآیند آبکاری ایجاد می کند و این به طور خودکار نشانه ای از کیفیت پایین نیست. این ریز ترکها به دلیل تنش داخلی ایجاد میشوند که با رسوبهای لایه کروم ایجاد میشود و در یک فرآیند آبکاری کنترلشده مناسب، به طور یکنواخت توزیع میشوند و به اندازهای کم عمق میمانند که عملکرد کلی پوشش را به خطر نیندازند.
وقتی میکرو کراکینگ به یک مشکل واقعی تبدیل می شود
این مسئله زمانی به وجود می آید که ترک ها به طور ناموزون توزیع شوند، عمیق تر از حد انتظار باشند یا به یکدیگر متصل شوند تا مسیری پیوسته به سمت فلز پایه تشکیل دهند. در این حالت، رطوبت یا آلایندههای خورنده میتوانند از میان پوشش عبور کرده و شروع به حمله به لایه زیرین کنند، در نهایت باعث بلند شدن یا پوسته پوسته شدن پوشش میشوند، حتی اگر سطح همچنان از بیرون دست نخورده به نظر برسد.
تردی هیدروژن: خطری که توسط خود فرآیند آبکاری معرفی شده است
فرآیندهای آبکاری مورد استفاده برای اعمال کروم سخت میتواند اتمهای هیدروژن را در طول واکنش آبکاری وارد فولاد پایه کند، و اگر درمان نشود، این هیدروژن میتواند به ساختار کریستالی فلز مهاجرت کرده و میله را شکنندهتر از آنچه که مشخصات ماده اولیه آن نشان میدهد، کند. این یک نگرانی خاص برای میله های فولادی با استحکام بالا است، زیرا آلیاژهای با استحکام بالاتر نسبت به مواد کم استحکام بیشتر در برابر شکنندگی هیدروژن حساس هستند.
- پخت پس از آبکاری، یک مرحله عملیات حرارتی کنترل شده، برای بیرون راندن هیدروژن جذب شده از فلز پایه استفاده می شود.
- پخت باید در یک پنجره خاص پس از آبکاری انجام شود، زیرا درمان تاخیری باعث کاهش اثربخشی آن می شود
- مواد میله ای با استحکام بالاتر معمولاً به کنترل دقیق تری از این مرحله نسبت به آلیاژهای با استحکام استاندارد نیاز دارند.
- نادیده گرفتن یا کوتاه کردن فرآیند پخت یکی از دلایل رایج شکست غیرمنتظره شکننده در میلههایی است که به خوبی ماشینکاری شدهاند.
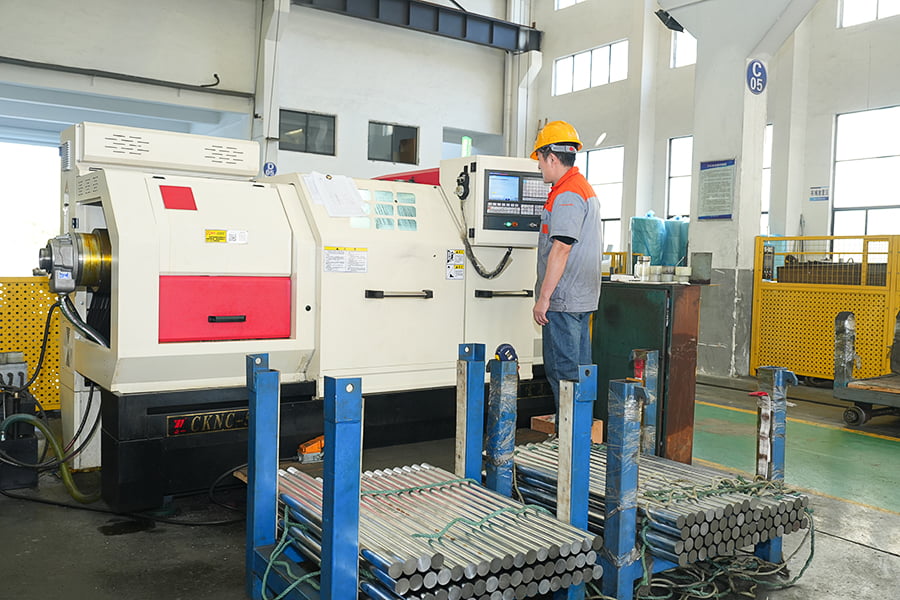
پخت پس از آبکاری یک مرحله استاندارد و غیرقابل مذاکره در فرآیند پوشش ما در تاسیسات Wuxi است، دقیقاً به این دلیل که شکنندگی هیدروژن نوعی خطر پنهان است که در طول یک بازرسی معمولی ابعادی یا بصری ظاهر نمی شود.
اسپری حرارتی HVOF به عنوان یک جایگزین در حال رشد
پوشش اسپری حرارتی با سوخت اکسیژن با سرعت بالا یا HVOF به یکی از رایجترین جایگزینهای آبکاری کروم سنتی تبدیل شده است. میله پیستون هیدرولیک روکش شده برنامه های کاربردی به جای رسوب فلز از طریق واکنش آبکاری، HVOF یک کاربید تنگستن گرم شده یا مواد مشابه را با سرعت بسیار بالا بر روی سطح میله اسپری می کند و یک پوشش متراکم با تخلخل بسیار کم ایجاد می کند. این فرآیند تمایل به تولید پوششی با مقاومت به سایش بهتر در محیطهای ساینده دارد و خطر تردی هیدروژنی مرتبط با آبکاری الکتریکی را ندارد.
این مبادله معمولاً مربوط به هزینه و در دسترس بودن تجهیزات است، زیرا HVOF به تجهیزات اسپری تخصصی نیاز دارد که به اندازه خطوط معمولی آبکاری کروم در دسترس نیست. برای کاربردهایی که محیط عملیاتی به ویژه ساینده است، مانند ماشینهای معدن یا شمعبندی، هزینه اولیه اضافه شده اغلب با عمر مفید طولانیتر در مقایسه با کروم سخت استاندارد توجیه میشود.
تست چسبندگی تعیین می کند که آیا یک پوشش واقعاً دوام خواهد داشت یا خیر
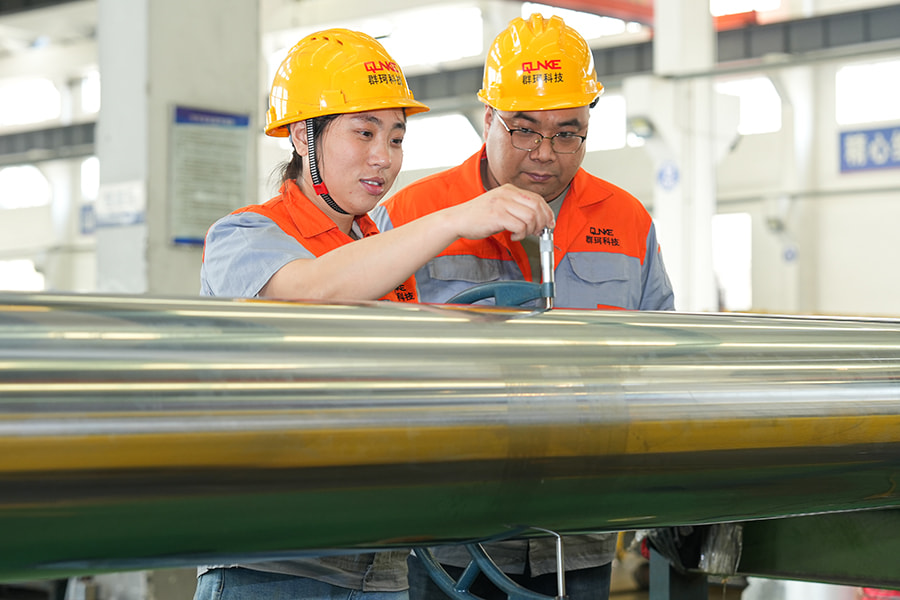
یک پوشش میتواند تمام مشخصات ضخامت و سختی روی کاغذ را برآورده کند و اگر چسبندگی بین پوشش و فلز پایه به درستی تأیید نشده باشد، باز هم پیش از موعد از کار میافتد. آمادهسازی ضعیف سطح قبل از پوشش، مانند تمیز کردن ناکافی یا زبری ناکافی سطح، میتواند باعث شود که پوشش بهصورت مکانیکی سالم باقی بماند، اما چسبندگی ضعیفی به زیرلایه داشته باشد، که زمانی که میله تحت فشار عملی واقعی قرار میگیرد، به جای آزمایش استاتیک، به صورت پوسته پوسته شدن یا پوسته شدن ظاهر میشود.
| روش تست | آنچه را تأیید می کند |
| تست خم شدن | این که آیا پوشش تحت خمش مکانیکی ترک میخورد یا بلند میشود |
| تست برش متقاطع | استحکام پیوند بین لایه های پوشش و فلز پایه در سطح میکرو |
| تست اسپری نمک | مقاومت در برابر خوردگی و یکپارچگی پوشش تحت قرار گرفتن در معرض تسریع |
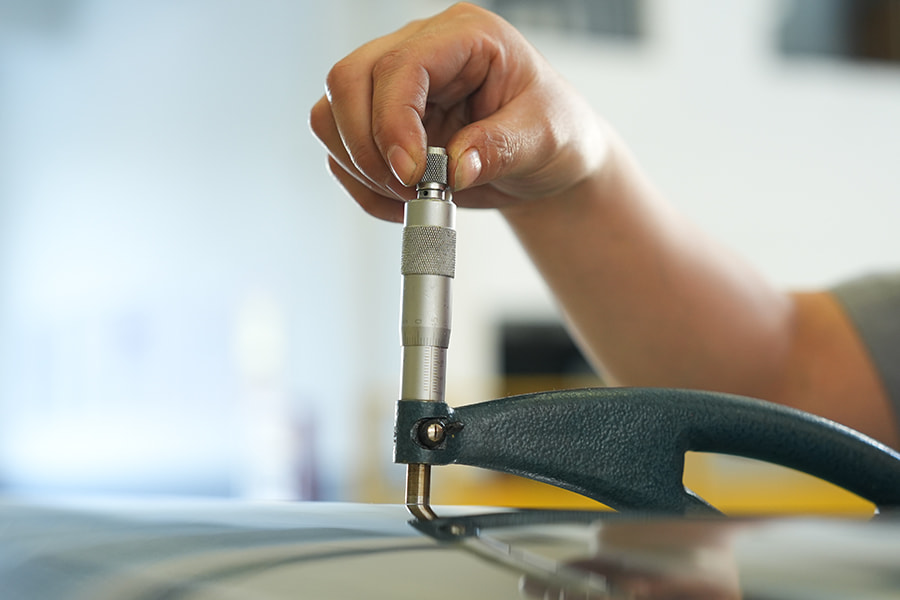
| اندازه گیری ضخامت | ثبات عمق پوشش در سراسر سطح میله کامل |
انتخاب پوشش مطابق با محیط عملیاتی واقعی
انتخاب یک پوشش برای میله پیستون یک تصمیم یکسان نیست، زیرا محیط های عملیاتی مختلف بر حالت های مختلف خرابی فشار می آورند. پوششی که در یک محیط خشک و کم خوردگی عملکرد خوبی دارد ممکن است در کاربردهای دریایی یا ساحلی مقاوم نباشد و پوششی که برای مقاومت در برابر خوردگی بهینه شده است لزوماً بهترین انتخاب برای محیط های ساینده و ذرات سنگین مانند معدن یا حفاری نیست.
- هارد کروم استاندارد در کاربردهای عمومی صنعتی و ماشین آلات ساختمانی با نوردهی متوسط عملکرد قابل اعتمادی دارد
- پوششهای نیکل کروم یا سرامیک در محیطهای دریایی، بندری و ساحلی با قرار گرفتن در معرض نمک زیاد بهتر میمانند.
- پوشش های کاربید تنگستن اعمال شده با HVOF مناسب محیط های ساینده مانند ماشین آلات معدن و شمع بندی هستند که در آن سایش ذرات نگرانی غالب است.
- کاربردهایی با خطر خوردگی و سایش ترکیبی گاهی اوقات از رویکرد پوشش لایه ای یا ترکیبی به جای یک نوع پوشش منفرد سود می برند.
در پروژههای حفاظت از آب، دریایی و میادین نفتی، ما میلههای پیستون هیدرولیک روکش شده را برای آنها عرضه کردهایم.