2026-10-09
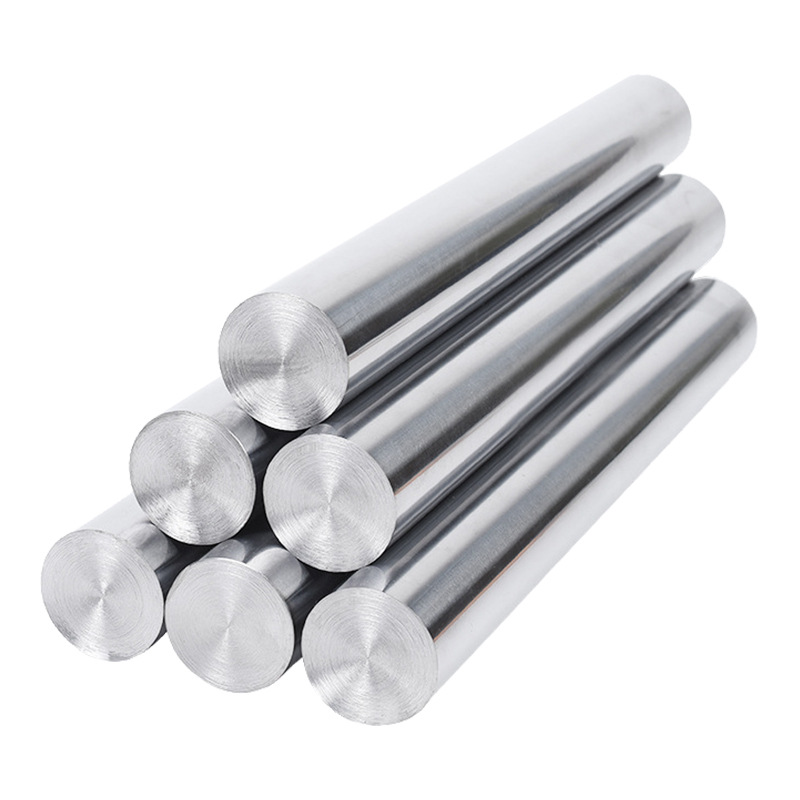
میله پیستون روکش شده یکی از آن اجزایی است که بی سر و صدا تعیین می کند که یک سیلندر هیدرولیک چقدر دوام می آورد. این تنها سطح متحرکی است که یک سیلندر در معرض جهان خارج قرار می دهد، و هر تراشه سنگ، خراش، رسوب نمک یا گودال زنگی که روی آن فرود می آید، در نهایت به زیر مهر و موم برگشته و به داخل روغن می رود. مدتها قبل از اینکه یک سیلندر در مزرعه از کار بیفتد، سطح میله معمولاً داستان را بیان میکرد.
ماشین آلات Wuxi Qunke از سال 2008، سیلندرهای هیدرولیک، سیلندرهای پنوماتیکی و میلههای پیستون دقیق میسازد، و کار پوشش دهی در بیشتر آن زمان بخشی از روال روزانه بوده است. آنچه در ادامه میآید یک بررسی عملی است: آنچه که یک پوشش واقعاً روی یک میله انجام میدهد، چه عملیات سطحی برای شرایط کاری مناسب است، و چگونه انتخاب با آببند، سیال و نگهداری ارتباط برقرار میکند.
به طور مکانیکی، یک میله پیستون بار را از پیستون از طریق سر سیلندر به بیرون منتقل می کند. دو ناحیه مختلف از یک قسمت دو کار کاملاً متفاوت را انجام می دهند. در زیر مهر و موم، میله یک سطح کشویی است و تحمل قطر، گردی و زبری آن تعیین می کند که آیا مهر و موم سال ها فشار را حفظ می کند یا بعد از چند هزار چرخه شروع به گریه می کند. در خارج از سیلندر، همان میله یک سطح ساختاری در معرض دید است که با باران، گرد و غبار، شن، نمک و مواد شیمیایی شستوشو مواجه است.
پوشش نحوه جداسازی آن دو شغل است. فولاد پایه استحکام و سفتی را تامین می کند، در حالی که پوشش سختی، اصطکاک کم و محافظت در برابر خوردگی را دقیقاً در جایی که آسیب اتفاق می افتد تأمین می کند.
فولادهای کربنی مانند 1045 و 4140 اسب بخار تولید میله هستند، اما بدون روکش در هوای مرطوب یا ساحلی به سرعت زنگ می زنند. هنگامی که زنگ زدگی شروع می شود، گودال ها به لبه های ساینده تبدیل می شوند که مواد را از لبه مهر و موم می تراشد، و نشت خیلی قبل از اینکه چیزی آشکارا شکسته به نظر برسد شروع می شود. حتی قبل از ظاهر شدن حفره، اصطکاک خشک بین فولاد لخت و مهر و موم پلی اورتان یا NBR دمای محلی را افزایش می دهد و سایش را تسریع می کند.
فولاد ضد زنگ طرف خوردگی را حل می کند اما مشکلات خاص خود را به همراه دارد: نسبتاً نرم است، در معرض گاز گرفتن است و در قطرهای زیاد گران است. برای اکثر میله های هیدرولیک و پنوماتیک، پاسخ عملی، کربن یا فولاد آلیاژی پوشش داده شده است، با پوششی که برای محیطی که دستگاه واقعاً در آن کار می کند، انتخاب شده است.
نام پوشش ها می تواند گیج کننده باشد زیرا برخی از آنها به جای یک دستور غذا، یک خانواده را توصیف می کنند. در عمل، مسیرهایی که اغلب روی میلههای پیستون ظاهر میشوند به چهار گروه تقسیم میشوند: کروم آبکاری شده، لایههای آبکاری کامپوزیت، لایههای اعمال حرارتی مانند روکشهای سرامیکی و لیزری، و عملیات انتشار مانند QPQ.
هارد کروم پیشفرض برای سرویس هیدرولیک عمومی باقی میماند و دلیل خوبی هم دارد. لایه آبکاری شده معمولاً 20 تا 50 میکرون ضخامت دارد، تقریباً به 800 تا 1000 HV می رسد و ضریب اصطکاک بسیار پایینی را در برابر ترکیبات آب بند معمولی ارائه می دهد. این ترکیب دمای مهر و موم را پایین نگه می دارد و در برابر ذرات ساینده کوچکی که از برف پاک کن ها عبور می کنند مقاومت می کند.
نقطه ضعف آن تخلخل و ریز ترک است. در ماشین های داخلی که به خوبی روغن کاری شده اند، این به ندرت مهم است، اما در محیط های ساحلی یا شیمیایی، خوردگی می تواند از میان آن شکاف های ریز عبور کند و لایه را از زیر بلند کند. به همین دلیل است که لایه های مرکب وجود دارند.
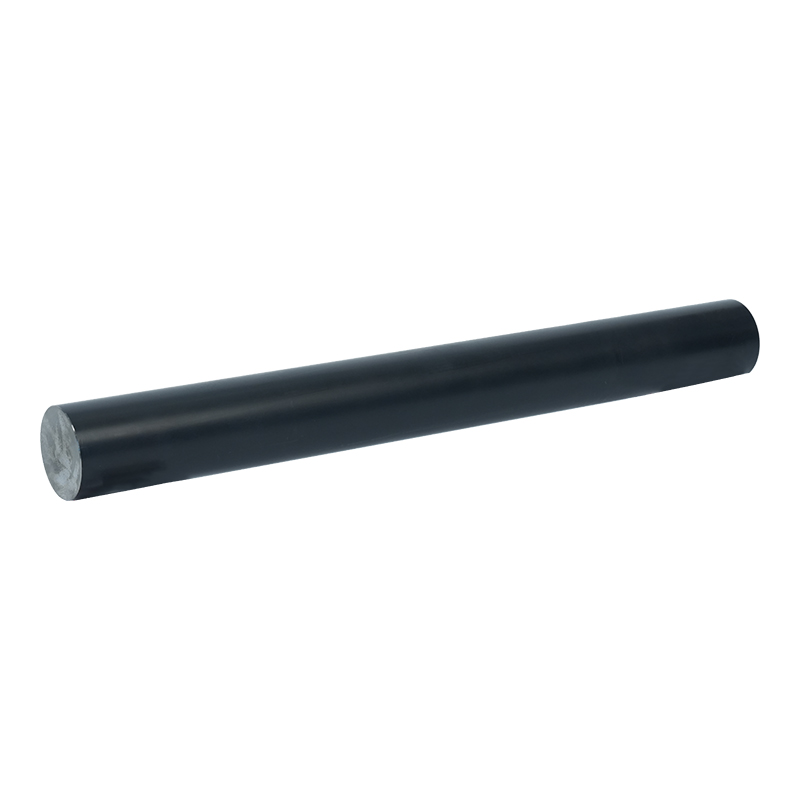
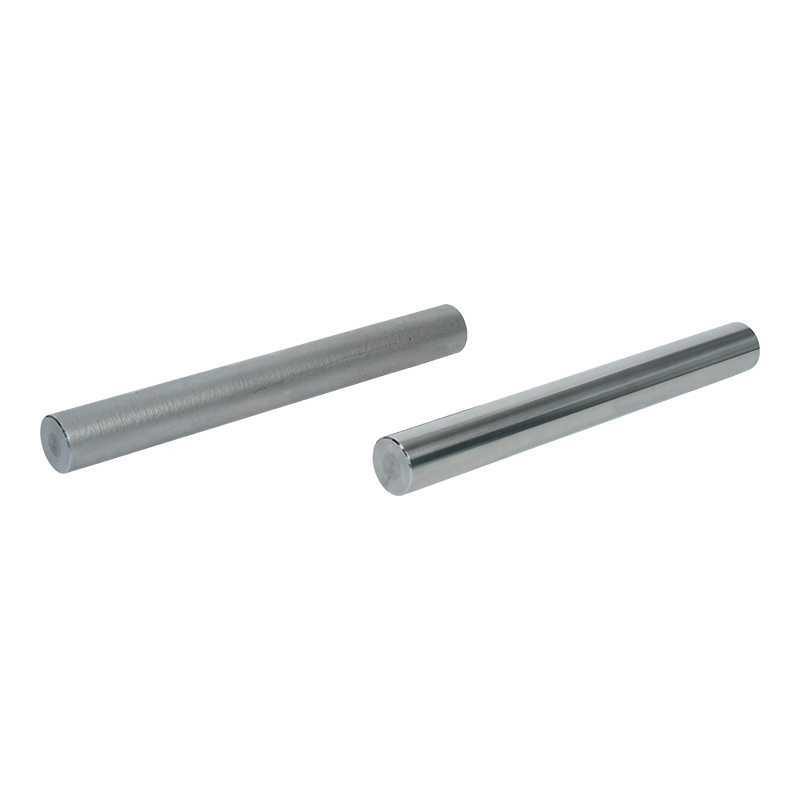
 میله پیستون سیلندر هیدرولیک با روکش کروم سخت میله پیستون با روکش کروم آبکاری شده برای سیلندرهای هیدرولیک، موجود در گریدهای فولادی و ضد زنگ، با ضخامت کنترل شده و ماشینکاری سفارشی. مشاهده محصول →
یک مسیر کامپوزیت یک لایه نرم تر و مقاوم تر در برابر خوردگی در زیر و یک لایه کروم سخت در بالای آن قرار می دهد. کروم سفید شیری به عنوان لایه پایه با کروم سخت روی آن یک جفت آشنا است و نیکل به دنبال کروم سخت بر اساس همان اصل عمل می کند: لایه مانع رطوبت و مواد شیمیایی را مسدود می کند، در حالی که لایه بیرونی سایش را می گیرد. هر دو به مراحل آبکاری اضافی، زمانهای طولانیتر و کنترل دقیقتر حمام نیاز دارند، بنابراین معمولاً برای تجهیزاتی در نظر گرفته میشوند که واقعاً در خارج از منزل یا نزدیک آب نمک زندگی میکنند.
کوئنچ-پلیش-کوئنچ به جای یک لایه رسوبی، یک درمان انتشار است: سطح در یک حمام نمک نیترید شده، صیقل داده می شود و سپس اکسید می شود. از آنجایی که هیچ چیزی در بالا اضافه نشده است، هیچ لایه ای وجود ندارد که بتواند پوسته پوسته شود، و تغییرات ابعادی بسیار کم است، که QPQ را برای میله های نازک و قطعاتی که با تلورانس های محکم نگه داشته شده اند جذاب می کند. بدنه کم عمق است، با این حال، معمولاً دهها میکرون است، بنابراین درمانی برای بریدگی عمیق یا ساییدگی شدید نیست.
جدول زیر نحوه مقایسه این مسیرها را در شرایط تولید روزمره خلاصه می کند. ارقام به جای مشخصات ثابت، محدوده های معمولی هستند، زیرا ضخامت لایه معمولاً در هر پروژه توافق می شود.
| مسیر پوشش | لایه معمولی | قدرت اصلی | بهترین تناسب | نکات قابل تماشا |
|---|---|---|---|---|
| آبکاری کروم سخت | 20-50 میکرومتر | مقاومت در برابر سایش با اصطکاک کم | سیلندرهای هیدرولیک و پنوماتیک جنرال در شرایط متوسط | منافذ و ریز ترک ها می توانند باعث شوند که خوردگی از زیر شروع شود |
| کروم سفید شیری به اضافه کروم سخت | دو لایه، مجموع 30-60 میکرومتر | محافظت در برابر خوردگی همراه با یک سطح بیرونی سخت | تجهیزات مرطوب، ساحلی و سیار | مراحل فرآیند بیشتر و کنترل حمام دقیق تر |
| نیکل به اضافه کروم سخت | دو لایه، مجموعا 30-70 میکرومتر | سد قوی در برابر مواد شیمیایی و نمک | وظیفه دریایی، شیمیایی و معدنی | شیمی حمام نیکل باید به دقت کنترل شود |
| سرامیک (اسپری پلاسما) | 100-300 میکرومتر | مقاومت در برابر سایش و درجه حرارت بالا | سایش تهاجمی و شرایط کار گرم | به سنگ زنی الماس نیاز دارد. بررسی سازگاری ترکیب مهر و موم |
| روکش لیزری | 0.3-2 میلی متر قبل از ماشین کاری | لایه سایش ضخیم و متالورژیکی پیوند خورده | معادن، لایروبی، نوسازی دریایی و میله ای | هزینه بالاتر برای هر قطعه و کمک هزینه ماشینکاری اضافی |
| درمان QPQ | مورد انتشار، 10-30 میکرومتر | مقاومت در برابر سایش و خوردگی تقریباً بدون اعوجاج | میلهها و قطعات نازک با تلورانسهای محکم نگه داشته میشوند | عمق مورد محدود؛ درمانی برای گوسفند عمیق نیست |
محیط معمولاً سریعتر از هر کاتالوگ به سؤال پوشش پاسخ می دهد. اگر نمک، اسید یا مواد شیمیایی فرآیندی وجود داشته باشد، تصمیم به خوردگی است و لایههای مانع به سمت جلو حرکت میکنند. اگر ماسه، سنگ معدن یا سرباره وجود داشته باشد، تصمیم به سایش و سختی به علاوه ضخامت لایه اهمیت بیشتری دارد.
در جایی که سایش و گرما با هم میآیند، پوششهای سرامیکی جایگاه خود را به دست میآورند. یک لایه آلومینا-تیتانیا با پلاسما پاشیده شده با چند صد میکرون سختتر از کروم است و دمای سطح بالاتری را تحمل میکند، به همین دلیل است که روی سیلندرهایی که نزدیک کورهها کار میکنند یا با مواد داغ کار میکنند ظاهر میشود. پس از آن برای رسیدن به پایانی مناسب برای مهر و موم نیاز به سنگ زنی الماس دارد و برخی از ترکیبات مهر و موم باید قبل از انجام بازبینی شوند.
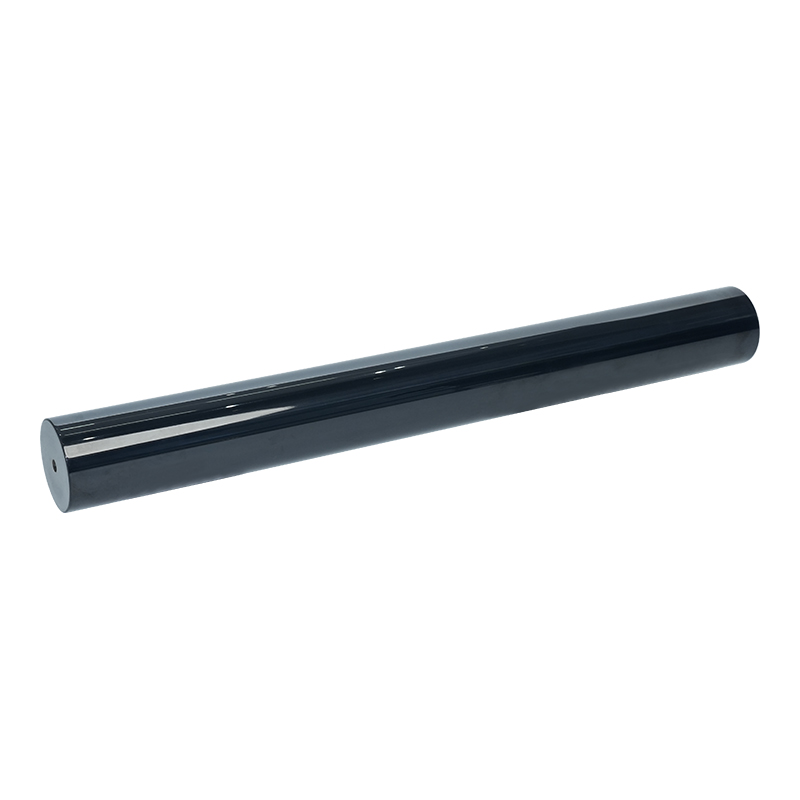
 میله پیستون سیلندر هیدرولیک با روکش سرامیکی پوشش سرامیکی پلاسما اسپری شده برای میله های پیستون هیدرولیک، ارائه شده در نیترید سیلیکون، آلومینا/کاربید سیلیکون و گزینه های نانو سرامیک برای مقاومت در برابر سایش و خوردگی. مشاهده محصول →
یک پوشش هرگز تنها بر اساس سختی مورد قضاوت قرار نمی گیرد. ناهمواری زیر مهر و موم همان چیزی است که درزگیر واقعاً احساس میکند، بنابراین یک سطح سخت اما ناهموار میتواند سریعتر از سطح نرمتر و صافتر، مهر و موم را از بین ببرد. کروم به طور طبیعی صاف و بخشنده است. سطوح سرامیکی و روکش لیزری باید قبل از مونتاژ آسیاب شده و به یک Ra کنترل شده برگردانده شوند. جهت سنگ زنی نیز مهم است، زیرا علائم مارپیچی می توانند به عنوان کانال های پمپاژ کوچک عمل کنند.
دو جزئیات تولید به راحتی قابل چشم پوشی است. ابتدا فولادهای با استحکام بالا باید بعد از آبکاری پخته شوند تا خطر تردی هیدروژنی کاهش یابد. دوم، ضخامت لایه قطر نهایی را تغییر میدهد، بنابراین میزان سنگزنی باید از ابتدا برنامهریزی شود تا اینکه در انتهای خط اصلاح شود.
میلهها و مجموعههای میلههای پوششدادهشده ما به تجهیزات حفاظت از آب، متالورژی، ماشینآلات ساختمانی، تجهیزات کشتی و بندر، تجهیزات میدان نفتی، ماشینآلات معدن، دکلهای شمعبندی و بیلهای مکانیکی ختم میشوند. این الگو ثابت است: هرچه محیط سخت تر و فاصله نگهداری طولانی تر باشد، مشخصات بیشتر از کروم تک لایه به سمت سطوح کامپوزیت، سرامیکی یا با روکش لیزری حرکت می کند.
روکش لیزری راهی است که زمانی که سایش واقعاً شدید است یا زمانی که یک میله گران قیمت به جای جایگزینی ارزش نجات دادن دارد، توصیه می کنیم. از آنجایی که این لایه از نظر متالورژی به فلز پایه متصل است و می تواند تا یک میلی متر یا بیشتر ساخته شود، در برابر ضربه و سایش درشت که یک لایه نازک آبکاری شده را از بین می برد، دوام می آورد و همچنین به میله های فرسوده عمر مفید دوم می دهد.
 میله پیستون سیلندر روکش لیزری میله پیستون روکش لیزری با لایههای آلیاژی بر پایه نیکل، کبالت یا آهن، که با سنگ زنی برای سایش، خوردگی و سرویس در دمای بالا تمام میشود. مشاهده محصول →
هیچ یک از این پوشش ها بدون نظم و انضباط فرآیندی قابل پیش بینی عمل نمی کنند. از زمان دریافت گواهینامه ISO 9001 و ISO 14001 در سال 2011، ما تولید میله خود را بر اساس ماشین های سنگ زنی و پرداخت CNC و خطوط آبکاری هوشمند و کنترل شده با محیط زیست، با ضخامت پوشش، چسبندگی و پرداخت سطح در هر مرحله و نه تنها در بازرسی نهایی، ساخته ایم.
ظرفیت به اندازه کنترل اهمیت دارد. کارخانههای ما اکنون بیش از 25000 متر مربع را پوشش میدهند، و توسعه سال 2022 یک تأسیسات 20000 متری در Wuxi در کنار شعبه Loudi ما اضافه کرد، که به سفارشهای دستهای و مجموعههای سفارشی اجازه میدهد در یک طبقه اجرا شوند. اگر میخواهید عمیقتر به سمت ماشینکاری داستان بروید، یادداشت ما در این مورد آنچه در واقع یک میله را دقیق می کند توضیح می دهد که چگونه تلورانس و پایان در طبقه مغازه نگهداری می شود.
بیشتر مشکلات پوششی که می بینیم، مشکلات مشخصات هستند تا مشکلات تولید. چند جزئیات ارسال شده با پرس و جو باعث صرفه جویی در مقدار زیادی از رفت و برگشت بعدا می شود:
با این اطلاعات، توصیه پوشش معمولاً یک تعویض کوتاه طول می کشد و میله نمونه می تواند قبل از متعهد شدن دسته کامل تولید شود.
A میله پیستون روکش شده بخش کوچکی از یک ماشین و بخش بزرگی از قابلیت اطمینان آن است. انتخاب لایه ای که با شرایط کاری واقعی مطابقت داشته باشد، به جای لایه ای که روی کاغذ چشمگیرتر به نظر می رسد، چیزی است که سیلندرها را خشک نگه می دارد، مهر و موم را دست نخورده نگه می دارد و فواصل نگهداری طولانی را حفظ می کند. اگر مطمئن نیستید که کدام مسیر با درخواست شما مطابقت دارد، شرایط کاری را برای ما ارسال کنید و ما با شما گزینه ها را بررسی خواهیم کرد.
تماس با ما
+86-137-0618-5800
شماره 3 جاده دوجوان غربی، شهر هودای، منطقه بینهو، شهر ووکسی، استان جیانگ سو
تماس بگیرید
موبایل